


水泥砖厂自动化设备作为智能砖机的关键组成部分,已在砖机行业中得到广泛应用。一旦成型系统出现故障,将直接干扰整条生产线的连续作业,典型故障现象涵盖液压系统油温偏高、系统压力不足以及配套装置运行失常等。
1、 成品砖前后密实度存在明显差异
2、 具体表现为后端致密而前端疏松,可通过拆卸料车后两排搅料轴上部分搅料叉,并优化送料参数予以改善。
3、 砖体高度不均或边角缺损,多由振动台、压头橡胶垫过度磨损,或同步齿轮与齿条配合失效引起,应及时更换相应磨损件,保障设备稳定运行。
4、 两侧圆螺母调节高度不统一,需重新校准至一致;砌块边缘缺失问题,应在原料供应充足的前提下及时排查处理。
5、 布料不均匀常见于供料量不足或布料时间设置不合理,可通过延长料车布料周期、确保料仓内物料充足并适时补料加以解决。
6、 主油缸在下行过程中速度异常加快,呈现近似自由落体状态。
7、 此类现象通常源于主油缸密封圈老化失效或电磁换向阀阀芯磨损,须更换对应密封元件或阀芯以恢复正常功能。
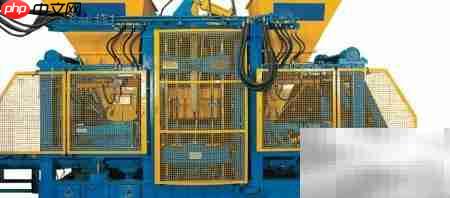
8、 设备系统压力偏低,运行迟滞甚至停机,同时振动效果显著减弱。
9、 故障根源常为比例阀、主油泵或比例放大板中任一部件异常;亦可能因油箱油量不足、电气线路断路、接触不良、进油滤网堵塞,甚至油泵电机反转所致,需逐项检测并实施维修或更换。
10、 振动箱无响应或振动力严重衰减
11、 主要诱因包括轴承损坏、三角皮带松弛、带轮表面严重磨损或液压马达性能下降,应立即更换受损部件,并确保左右两侧皮带张力均衡;此外,油箱缺油、单向阀内漏及振动箱内部油液过量亦会引发该问题,建议维持油箱油位不低于油标刻度的3/4,振动箱内油深宜控制在约40mm左右。
12、 压头下压力度不足
13、 密封圈失效、电磁阀动作异常、单向阀弹簧疲劳变形或小油泵损坏均可能导致此故障,需分别更换密封组件、电磁阀、单向阀弹簧及小油泵,确保液压回路功能完整。
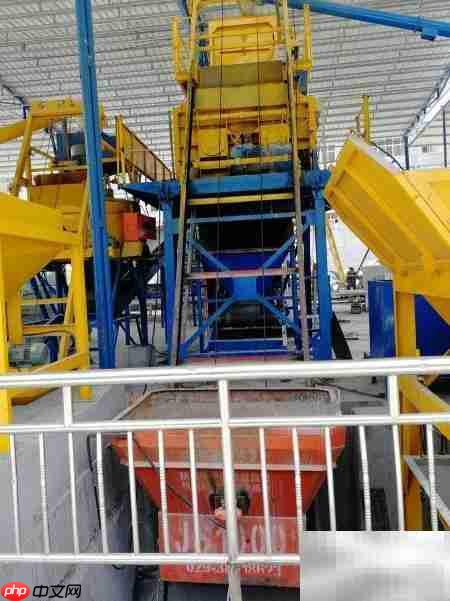
14、 油箱工作温度持续偏高
15、 回油阻力上升多因滤油器与冷却器积垢堵塞所致,建议定期清洗上述部件,清洗完毕晾干后复装即可恢复正常散热效能。
16、 料车搅拌功能失效且驱动电机无法启动
17、 负载超限为主要成因,应清理料车内堆积物料,剔除石块、金属工具等异物;若搅料轴两端轴承已损坏,则须及时更换;过载易触发热继电器保护跳闸,修复后务必第一时间手动复位。
18、 送料输送带无法运转
19、 多因负载过大、物料堆积过多、皮带松弛或跑偏造成,应适当减载、调整皮带张紧度、纠正跑偏位置,并固定好两侧导向轮。
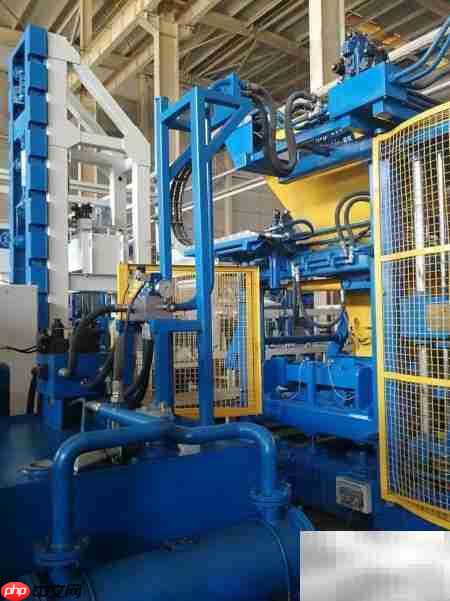
20、 托板输送不到位进而影响后续送料工序
21、 推爪脱钩、送板机与振动台之间间隙超标或位置感应器松动移位是主要原因。需检查推爪焊缝是否开裂,调整送板机与振动台间距并加固连接结构,同时校正接近开关安装位置并牢固固定,确保各执行机构定位精准、动作可靠。
22、 料车漏料现象突出
23、 根本原因在于料车底部与振动台托板间缝隙过大。应调节并锁紧料车底部胶皮或刮料板,校正两侧导轨平行度并拧紧连接板螺栓;如底板磨损严重导致密封失效,应及时更换全新底板。













