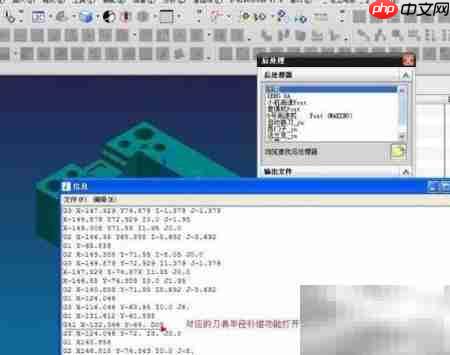
加工过程中,刀具半径补偿是一项常用且高效的功能,操作简单、应用广泛。若未掌握该功能,往往需要为不同刀具或余量编写多版程序,大幅增加编程工作量。以下内容结合图示,分步讲解如何正确启用刀具半径补偿,无论新手还是有经验的操作人员,均可快速上手。
1、如图所示,若不启用半径补偿,加工流程将变得复杂,需先创建一个2D平面铣削操作。
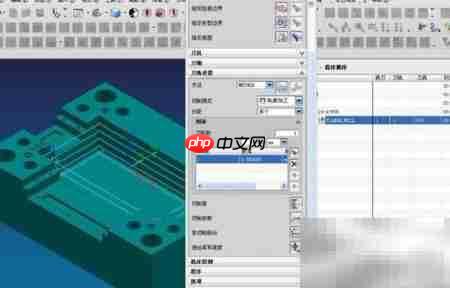
2、进入机床控制界面,在首个刀轨“开始事件”旁点击扳手图标,打开事件设置窗口。
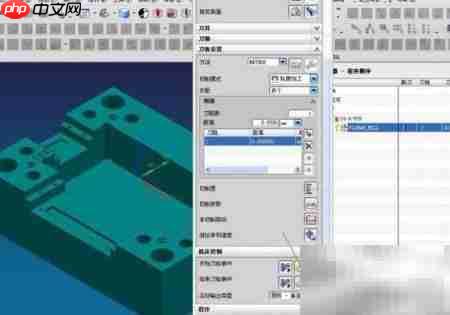
3、如图所示,在弹出菜单中选择“刀具补偿”,然后点击“添加事件”按钮完成配置。
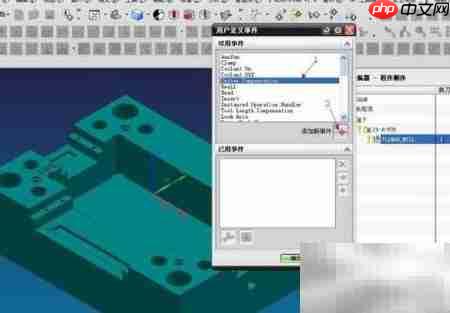
4、在左侧模式选项中,勾选“G41 左侧补偿”,并在“刀具半径补偿器”栏中填入对应的补偿寄存器编号(如D01)。
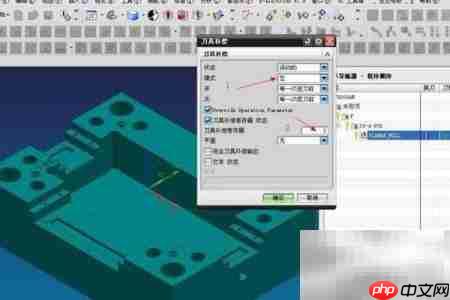
5、设置完成后,点击“确定”保存参数。
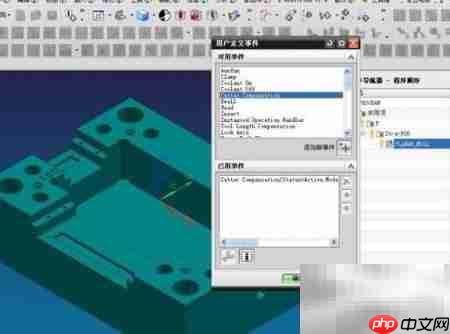
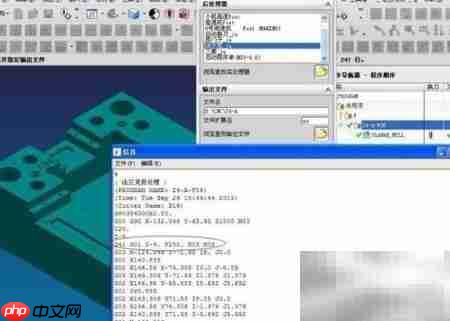
6、当后处理器支持半径补偿功能时,系统将自动在NC代码中插入G41指令及匹配的D代码(如D01)。
7、在“刀具”下拉列表中,找到并展开“补偿寄存器”选项,输入与步骤4中一致的刀具补偿编号,效果如下图所示。
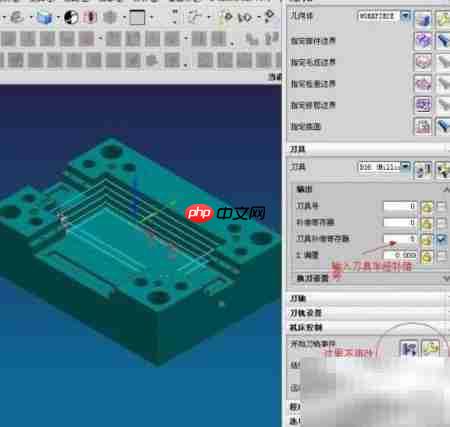
8、切换至“非加工”状态,确保安全前提下进行下一步设置。
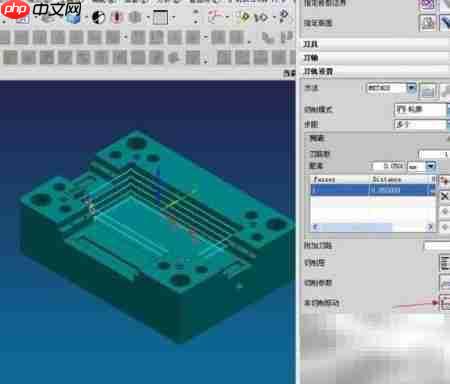
9、优先执行粗加工路径,随后再选取精加工轨迹以保证尺寸精度。
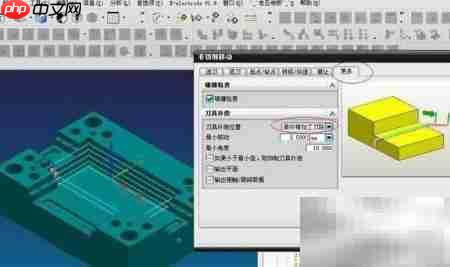
10、最终生成的后处理代码中可清晰看到G41及对应D代码已成功写入,表明刀具半径补偿已有效激活。