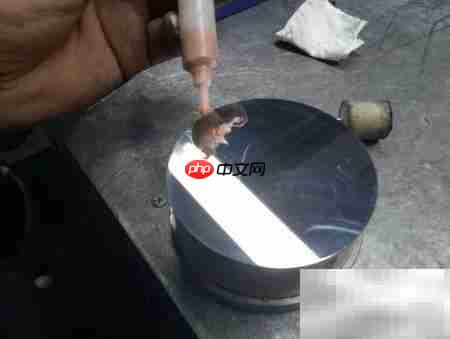
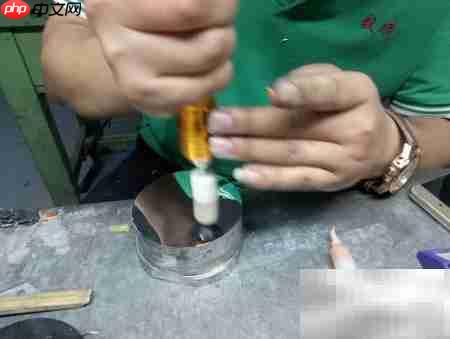
为保障塑胶件在注塑成型过程中顺利脱模并获得优异的表面光泽度,模具表面通常需经过专业抛光处理。要达成理想的镜面效果,不仅需要配备高精度油石、优质砂纸及高纯度钻石研磨膏,更须严格执行标准化的操作流程。整个模具抛光过程可分为三大关键环节:粗抛——用于清除前期加工遗留的明显痕迹;半精抛——用以消除粗抛产生的划痕并提升整体平整性;精抛——最终实现高反射率与超细光洁度,确保满足高端产品的外观品质要求。
1、 粗抛阶段主要借助颗粒较粗的油石对模具型腔或分型面进行初步打磨,核心目标是彻底去除CNC铣削或电火花(EDM)加工后形成的刀纹、放电白层及微裂纹等缺陷。规范作业中,油石粒度应严格按阶梯式递增顺序使用,常见序列从200目起始,依次过渡至320、400、600、800,最终完成于1000目。该渐进式工艺可有效控制表面应力分布,避免局部过热或刮伤,从而保障后续工序的稳定性。但现实中,部分抛光单位为压缩交付周期,常省略前段低目数步骤,直接以400目油石切入。此举虽短期提升效率,却极易造成原始加工痕迹残留,致使表面不均、纹理紊乱,不仅大幅增加返工概率,还可能引发批量产品光泽不一、复制失真等问题,严重削弱成品的一致性与良品率。
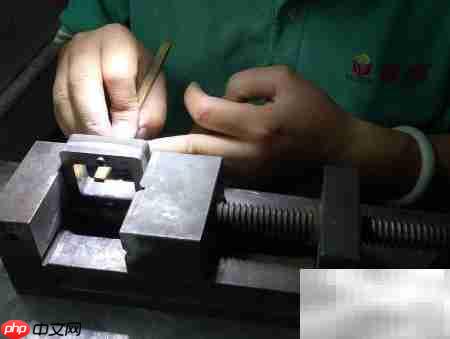
2、 半精抛阶段则转而采用系列化砂纸对模具表面实施精细化修整,重点在于覆盖并抚平粗抛所留下的交叉划痕,同时进一步优化轮廓过渡区的顺滑性。砂纸选型同样遵循“由粗入细”原则,标准流程依次使用400、600、800、1000、1200及1500号砂纸,逐级细化表面微观结构,为进入最终镜面阶段奠定坚实基础。
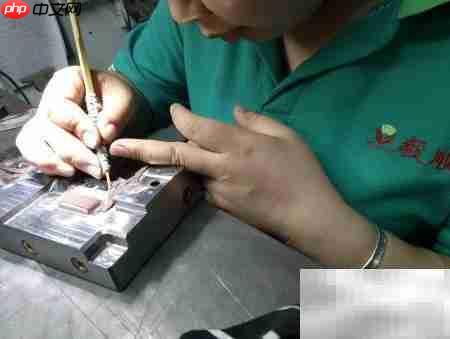
3、 精抛作为抛光工艺的收尾环节,普遍采用高分散性钻石研磨膏配合柔性布轮或羊毛轮进行精密研磨。典型研磨参数按颗粒尺寸由大到小排列,常规顺序为9μm(对应约1800目)、6μm(约3000目),最终收束于3μm(约8000目),通过持续降低研磨介质粒径,逐步消除前序工序遗留的微米级凹坑与浮雕感,使模具表面达到Ra≤0.02μm的超高平整度与镜面反射性能。